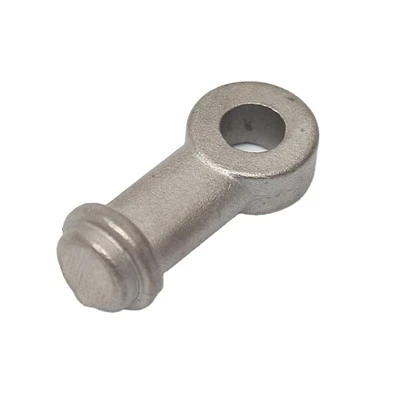
1.4837 malzeme döküm oksijen sensörü patronu nedir?

Bir oksijen sensörü patronu döküm tipik olarak bir egzoz sisteminde veya başka bir uygulamada bir oksijen sensörü için bir montaj noktası veya gövde oluşturma işlemini ifade eder.
Bir oksijen sensörü patronu, bir oksijen sensörünün monte edilebileceği bir egzoz borusuna veya başka bir bileşene kaynaklanmış bir delik veya bağlanmış bir deliktir. Bu patron, sensörün takılması için güvenli ve mühürlü bir yer sağlar ve egzoz gazlarındaki oksijen içeriğini doğru bir şekilde ölçmesine izin verir.
Döküm işlemi, metali eriterek ve oksijen sensörünün monte edilmesi için gereken belirli şekli ve boyutu oluşturmak için tasarlanmış bir kalıp içine dökerek patronun oluşturulmasını içerir. Metal katılaştığında ve soğutulduktan sonra, patron tipik olarak sensörün yerleştirileceği egzoz borusuna veya bileşenine kaynaklanır.
Bir oksijen sensörü patronunun dökülmesi, oksijen sensörünün uygun şekilde çalışması için çok önemlidir, çünkü sensörün egzoz gazlarındaki oksijen seviyelerinin doğru okumalarını sağlamasını sağlayan güvenli ve sızdırmaz bir bağlantı sağlar.

01 Parça Adı
Oksijen sensörü patronu

02 Uygulama
Otomotiv endüstrileri

03 Malzeme
Paslanmaz çelik

04 Süreç
Yatırım kadrosu
& İşleme

05 Döküm yöntemi
Termal Yerçekimi Dökümü

06 Yüzey Bitti
Ham oyuncu gibi
(Atış patlaması)
Parça Uygulama-Auto Industries

Otomotiv uygulamaları için yatırım dökümleri karmaşık yapı, yüksek hassasiyet ve güvenilir performans gerektirir. Hizmetlerimiz yüksek karmaşık yatırım döküm parçalarına odaklanmaktadır. Global otomotiv OEM'lerine güvenilir ve çok yönlü parça üretim çözümleri sunuyoruz.
Motor sistemi
Ürettiğimiz tipik yatırım döküm kısmı şunları içerir:
1: ERG Konut
2: EGR sensörü patronu
3: Yakıt rayı braketi
4: egzoz giriş/çıkış konisi
5: Yakıt enjeksiyon koltuğu
İletim sistemi
Ürettiğimiz tipik yatırım döküm kısmı şunları içerir:
1: Fren Dengesi Bloğu
2: Vardiya Kılıf
3: Denge Ağırlığı
4: Bağlantı çubuğu
5: Yastık Bloğu
Şasi sistemi
Ürettiğimiz tipik yatırım döküm kısmı şunları içerir:
1: Kare Yatak Muhafazası
2: Direksiyon eklemleri
3: TIE ROD
4: Başlangıç Motor Kapağı
5: fren kaliperleri


Üretim süreci tanıtın
1. Takım derlemesi
Alüminyumdan metal bir kalıp tasarlayın ve inşa edin
2. Balmumu enjeksiyonu
Bitmiş parça geometrisini çoğaltan bir desen elde etmek için erimiş balmumu boşluğa yüksek basınç altında enjekte etmek
3. Balmumu Desen Montajı
Balmumu desenleri koşuculara ve batırılmaya hazır bitmiş bir ağaca monte edilir.
4. Bulamaç kaplama
Montaj daha sonra balmumu ağacının etrafına bir seramik kabuk inşa etmek için yüksek dereceli bir seramik bulamaç içine batırılır.
5. Seramik Kabuk Yapın ve Kabuğu Kurutun
Bulamaç kaplama yapıldıktan sonra, kum parçacıkları ıslak ağaç düzeneğinin yüzeyine düşürülür. Bu, balmumu düzeneği yüzeyinde kaplama tabakasını kalınlaştırmaya ve güçlendirmeye yardımcı olur, 5-6 zamanlarını tekrarlayın.
6.
Kabuğu ön ısıtma fırına gönderin ve ardından yeni yapılmış kabuğun içindeki balmumu şimdi çıkarılır. Dewaxing, buhar dewaxing otoklav veya flaş yangın fırını kullanılarak yapılır.

7. Eritme ve dökme ve soğutma
Şimdi istenen erimiş metal, önceden ısıtılmış boş kalıp boşluğuna dökülür, kalıp daha sonra erimiş metalin soğumasını ve katılaşmasına izin vermek için oturur, bu da son döküm haline gelir.
8. Kabuk çıkarma
Kabuk malzemesi daha sonra çekiç nakavt, titreşim ve çelik kum patlaması işlemleri yoluyla çıkarılır
9. Kesme
Bitmiş parçalar daha sonra geçit ve koşucu sisteminden arındırılır.
10. Öğütme Dökme Kapısı
Testere işleminden sonra kalan Ingate, dökümden öğütülür.
11. Son muayene
Son işlem işlemleri yapıldıktan sonra, parçalar yüzey ve alt yüzey kusurları açısından incelenir.
12. Ambalaj ve Teslimat
Denizaltı nakliyesi için, Limited 1200*800mm ile standart ahşap paletle ambalajlıyoruz

RFQ sapı işlemi
 İletişim kurmak
Daha fazla iletişim için iletişim bilgilerimizi "Bize Ulaşın" sütununda bulabilirsiniz.
 Çizim Gönder
2 & 3D çizim biçimi PDF, Step, DWG, DXF olabilir ve yakında e -posta yoluyla gönderilebilir. Wechat, Whatsapp, bağlantı.
 Teklif Alın
Müşterinin talebini açıkladıktan sonra, size belgeler için PDF formatına sahip teklif gönderebiliriz.

 İşaret nda
Çizimlerin gizliliği için gereksinimler için, çizim göndermeden önce NDA'yı imzalayabiliriz.
 Fizibilite Çalışmasını Bitir
Çizimin fizibilite çalışması, parçanın malzeme, boyut, yüzey işlemi ve test talebini içeren çizim spesifikasyonlarını tam olarak karşılayabilmesini sağlamak için en önemli noktadır.
Nakliye ve teslim süresi

1
Teslimat Nakliye Limanı
En yakın nakliye limanı Ningbo Limanı, Ningbo-Zhoushan limanı kargo tonajı açısından dünyanın en yoğun limanıdır. Geçen yıl 1,32 milyar ton kargo gerçekleştirdi.

2
Ambalaj çözümü
Normalde Avrupa Standart Paleti'ni denizaşırı pazarı için kullanırız ve ayrıca pas koruması için karbon çelik parçaları için rasta anti-torbasını gireriz.

3
Mevcut nakliye yöntemi
Deniz nakliye, hava nakliye, tren nakliyesi ve DHL, FedEx, TNT, UPS vb.

4
Numuneler Kurşun Süresi
CNC işleme parçaları için, teslim süresi yaklaşık 5-10 gündür.
Döküm ve işleme parçaları için, 25-30 günler.
Döküm ve işleme ve yüzey işlem parçaları için yaklaşık 30-40 günler.
Popüler Etiketler: 1.4837 Malzeme Döküm Oksijen Sensörü Patron, Çin 1.4837 Malzeme Döküm Oksijen Sensörü Patron Üreticileri, Tedarikçiler, Fabrika